
FR
Guide des lames en carbure de tungstène : qualités, types et comment choisir le bon
Nouvelles de l'industrie-Demandez à cinq personnes ce qu'est un lame en carbure de tungstène est et vous obtiendrez probablement cinq réponses différentes. Dans un atelier d'usinage, l'expression désigne généralement une plaquette indexable serrée dans un support de tournage ou de fraisage. Dans une usine de transformation de film, il décrit une fine lame de découpe fonctionnant contre un film laminé à plusieurs centaines de mètres par minute. Sous terre, cela peut signifier un insert de bouton enfoncé dans un trépan de forage, une pointe sur un tambour de cisaille ou un insert de coupe sur la tête de coupe d'un tunnelier. Les formes et les tailles diffèrent énormément, mais la famille de matériaux qui les sous-tend est la même : le carbure de tungstène cémenté, un composite de métallurgie des poudres de grains durs de carbure de tungstène maintenus ensemble par un liant de cobalt.
Nous sommes Gaite, un fabricant de carbure basé à Changzhou, Jiangsu, et nous pressons, frittons et broyons du carbure de tungstène depuis 1990. Au cours de ces décennies, les questions que les clients nous posent ont à peine changé. Quelle note ? Quelle géométrie ? Et comment faire durer l’avantage plus longtemps que la dernière fois ? Cet article présente ce que nous avons appris sur le terrain et où se situent réellement les décisions pratiques.
Qu'est-ce qui différencie le carbure de tungstène de l'acier
Une lame en carbure conserve sa forme car le matériau résiste à la fois à l'abrasion et à la déformation. La dureté se situe généralement entre 1 400 et 1 700 HV, contre environ 600 à 900 HV pour l'acier à outils trempé. Plus important encore, cette dureté survit à la chaleur. Entre 800 et 1 000 degrés Celsius, un tranchant en carbure continue de couper tandis qu'un tranchant en acier rapide s'est déjà ramolli et a perdu sa géométrie. Le carbure cémenté présente également une résistance à la compression et une rigidité élevées, avec un module d'Young compris entre 550 et 650 GPa, ce qui correspond exactement à ce dont un tranchant a besoin lorsqu'il ne doit pas s'éloigner de la pièce sous charge.
Dureté et dureté à chaud
La dureté est régie par deux choses : la quantité de cobalt située entre les grains de carbure et la finesse de ces grains. Une teneur submicronique à 6 % de cobalt peut atteindre le sommet de la plage de dureté et conserver un tranchant vif, c'est pourquoi elle convient aux opérations de finition et aux lames de refente fines. Une teneur en cobalt de 10 à 12 pour cent avec des grains grossiers est plus douce sur le papier mais beaucoup plus résistante à la fissuration sous l'impact, ce dont a réellement besoin un insert de forage de roche ou une pointe de fraisage. Aucune des deux notes n’est meilleure en termes absolus ; ils répondent à des questions différentes.
Le compromis en matière de robustesse
Rien n'est gratuit. Le carbure ne se plie pas avant de se briser, il s'écaille. La résistance à la rupture transversale se situe généralement entre 2 000 et 3 500 MPa, et le nombre évolue dans le sens opposé à la dureté lorsque vous modifiez la teneur en cobalt ou la taille des grains. Le cyclage thermique est la deuxième pression. Les coupes interrompues, le fraisage et la coupe humide entraînent tous des cycles de chauffage et de refroidissement rapides dans le bord, et le carbure réagit à cela en développant des fissures thermiques bien avant son usure. Comprendre lequel de ces mécanismes limite la durée de vie de l'outil est la première étape pour spécifier correctement une lame.
Les principales familles de lames et leur lieu de travail
Le mot « lame » couvre un large éventail de pièces, et le carbure qui convient à une lame de découpe est rarement le carbure qui survit à une face de tunnel. Le tableau ci-dessous cartographie les familles communes selon les conditions qu'elles remplissent en service. Pour une présentation plus longue et spécifique au produit, notre guide pour types et utilisations de lames de coupe en carbure de tungstène entre plus en détail sur la géométrie et la préparation des bords.
| Famille de lames | Condition de travail typique | Caractéristiques du carbure qui comptent |
|---|---|---|
| Lame de coupe ou insert indexable | Tournage, fraisage, rainurage et tronçonnage de pièces en acier, fonte ou non ferreux | 6 à 12 pour cent de cobalt, grain fin à moyen, revêtement et affûtage des bords adaptés à l'opération |
| Lame de découpe et de coupe fine | Défendage continu de films, feuilles, papiers et supports de transformation laminés | Grain submicronique, dureté élevée, rectitude de l'ordre du micromètre, bavure minimale |
| Insert pour tunnelier | Contact de roulement et de grattage avec la roche sur une tête de coupe sous forte poussée | Grain moyen à grossier avec teneur élevée en cobalt, résistance à la fatigue thermique et à l'écaillage |
| Outil de fraisage routier et pioche | Fraisage de revêtements en asphalte ou en béton avec des chocs répétés | Gros grains, 8 à 12 pour cent de cobalt, bonne résistance à l'usure à chaud et rétention du corps |
| Bouton et insert de forage de roche | Marteau fond de trou ou forage rotatif dans des formations abrasives dures | Gros grain à haute résistance aux chocs et à l'arrachement du grain |
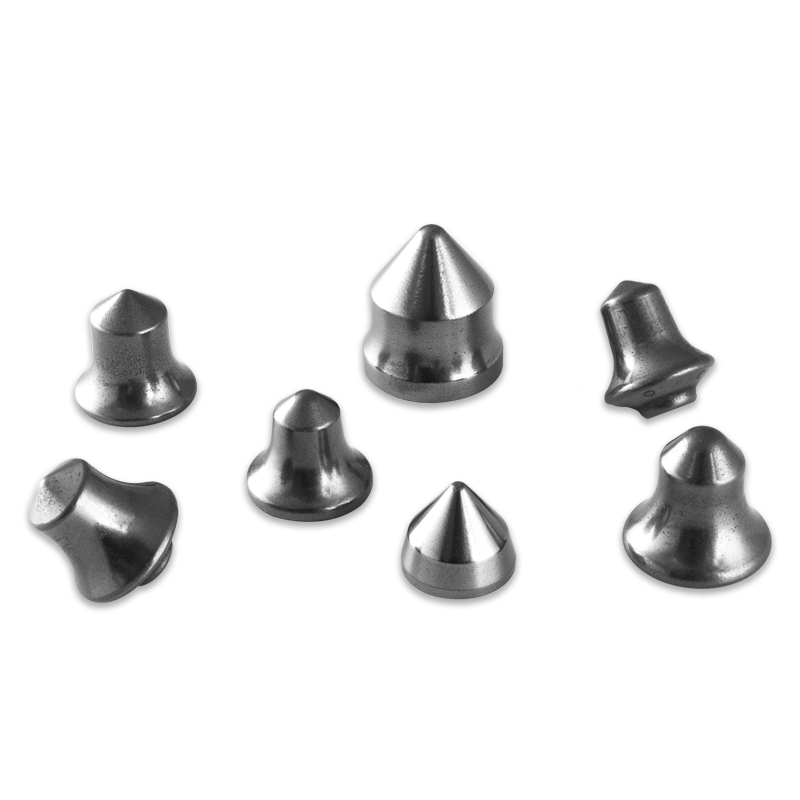
| Pic à tige ronde | Découpe de charbon et de roches tendres sur tambours de cisailles ou de fraiseuses | Dureté et ténacité équilibrées, joint brasé fiable avec la tige en acier |
| Insert de matrice d'estampage | Découpage, formage, emboutissage et frappe à froid de tôles à gros volume | Haute résistance à la compression, grain moyen à gros, résistance à l'écaillage et au grippage |
Un modèle parcourt le tableau. À mesure que la gravité de l'impact augmente, la teneur en cobalt augmente et la structure des grains grossit ; à mesure que l’état de surface et la précision dimensionnelle deviennent la priorité, le matériau se déplace dans l’autre sens. Choisir la mauvaise direction est la raison la plus courante pour laquelle une lame tombe en panne prématurément.
Comment lire une nuance de carbure avant de commander
Les désignations de qualité diffèrent d'un fournisseur à l'autre, ce qui rend les numéros de catalogue difficiles à comparer directement. Quatre variables expliquent l'essentiel de la différence de performance, et toutes les quatre doivent être prises en compte avant qu'une décision d'achat ne soit prise.
- Teneur en cobalt. La phase liante. Six pour cent de cobalt offrent une résistance à l'usure maximale ; dix à douze pour cent échangent une partie de cette résistance à l’usure contre une résistance aux chocs et aux fissures.
- Taille des grains. Les qualités submicroniques inférieures à 0,8 micromètres offrent la dureté la plus élevée et le tranchant le plus vif. Des qualités grossières de 3 à 6 micromètres absorbent les chocs et résistent à l'écaillage lors des travaux de roche et de chaussée.
- Revêtement. Les revêtements CVD et PVD réduisent la friction et limitent le transfert de chaleur dans la plaquette lors de l'usinage de l'acier et de la fonte. Les qualités polies non revêtues constituent souvent la meilleure solution pour l'aluminium, les plastiques et les matériaux à base de bois.
- Préparation des bords. Un bord tranchant comme un rasoir convient à la finition et aux pièces souples. Un bord affûté ou en T résiste aux micro-écailles lors de l'ébauche et de la coupe interrompue, où un bord tranchant se détacherait simplement.
Ajoutez la méthode de jointure à cette liste. Qu'une lame soit brasée, frettée ou serrée mécaniquement, les contraintes qu'elle subit à l'interface changent, et la pratique du brasage mérite autant d'attention que la nuance elle-même.
Où les lames échouent en premier
Lorsqu’une lame revient usée, la question utile n’est pas de savoir combien de temps elle a duré mais comment elle est morte. La plupart des échecs que nous sommes invités à analyser appartiennent à un petit nombre de catégories.
- Écaillage des bords. Généralement le signe d'une ténacité insuffisante, d'une avance excessive ou d'un porte-outil avec un faux-rond trop important.
- Usure des flancs. Le mécanisme d’usure normal et progressif. Si elle accélère brusquement, la vitesse de coupe ou la dureté de la pièce est sortie de la zone de confort de la nuance.
- Usure en cratère. Interaction chimique entre les copeaux et la face de coupe à haute température, plus courante lors de l'usinage de l'acier à grande vitesse.
- Fissuration thermique. Peignez les fissures causées par une coupe interrompue avec un liquide de refroidissement appliqué ou par des conditions de coupe instables.
- Échec du brasage. Fissures provenant du joint, souvent dues à un chauffage inégal, à un excès de métal d'apport ou à une contrainte de meulage après l'assemblage.
- Lessivage du liant. Élimination du cobalt par des liquides de refroidissement agressifs ou des milieux corrosifs, laissant une couche superficielle faible et poreuse.
Chaque cause indique une solution différente : une nuance plus dure, une préparation des bords modifiée, une variante revêtue ou simplement une modification des paramètres d'usinage. Remplacer la lame sans diagnostiquer le mécanisme produit généralement à nouveau la même panne.
De la poudre au bord fini
Dans notre usine de Changzhou, une lame est constituée de poudre de carbure de tungstène mélangée à du cobalt et pressée sur des presses TPA pour lui donner une forme proche de sa forme finale. Le frittage à basse pression densifie ensuite la pièce, et la compétence consiste à maintenir la dureté et la porosité dans des limites strictes sur l'ensemble du lot. Viennent ensuite le meulage et la préparation des bords, à l'aide d'équipements importés d'Allemagne et de rectifieuses d'outils à cinq axes d'Australasie, ainsi que d'un prérégleur d'outils numérique de Suède et d'un personnel technique expérimenté qui sait comment l'utiliser. Le plein processus de fabrication de lames de coupe en carbure de tungstène est décrit en détail ailleurs sur ce site.
Le contrôle qualité passe par la même chaîne. Nous travaillons selon les systèmes ISO 9001 et ISO 14001, et nos forets, alésoirs et outils de finition de haute précision sont produits selon un système de production standard allemand afin qu'ils puissent remplacer les outils importés sans requalifier un processus. Pour les clients du secteur de la production de moteurs et de machines générales, cette substitution est souvent le point central de tout l'exercice : la même qualité de trou et la même cohérence de lot, à un coût par pièce inférieur.
Notes d'application de l'atelier
Découpe de métal
Pour le tournage et le fraisage, la conversation commence généralement par le matériau de la pièce et la rigidité de la machine plutôt que par la lame elle-même. Une machine rigide avec une configuration stable récompensera une lame plus dure et plus tranchante ; une machine plus légère le punira. C'est en faisant correspondre la nuance à la machine, et pas seulement à la pièce à usiner, que réside l'essentiel du gain.
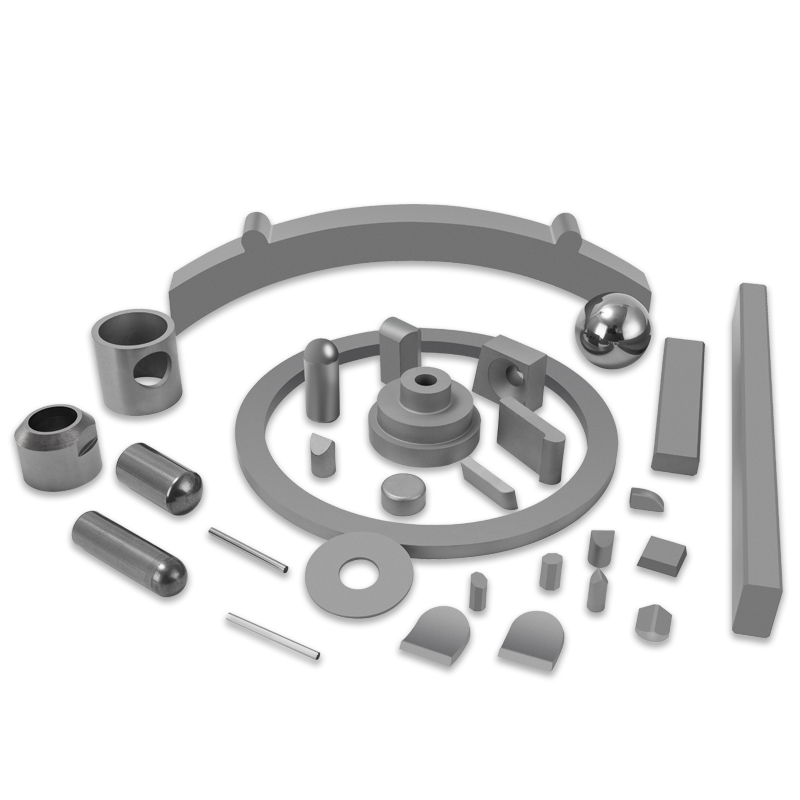
 Lame de coupe en carbure de tungstène Les outils de coupe en carbure de tungstène obtiennent la précision dimensionnelle et la qualité de surface requises en éliminant les excès de matériaux des pièces usinées. Voir le produit →
Forage de roches et creusement de tunnels
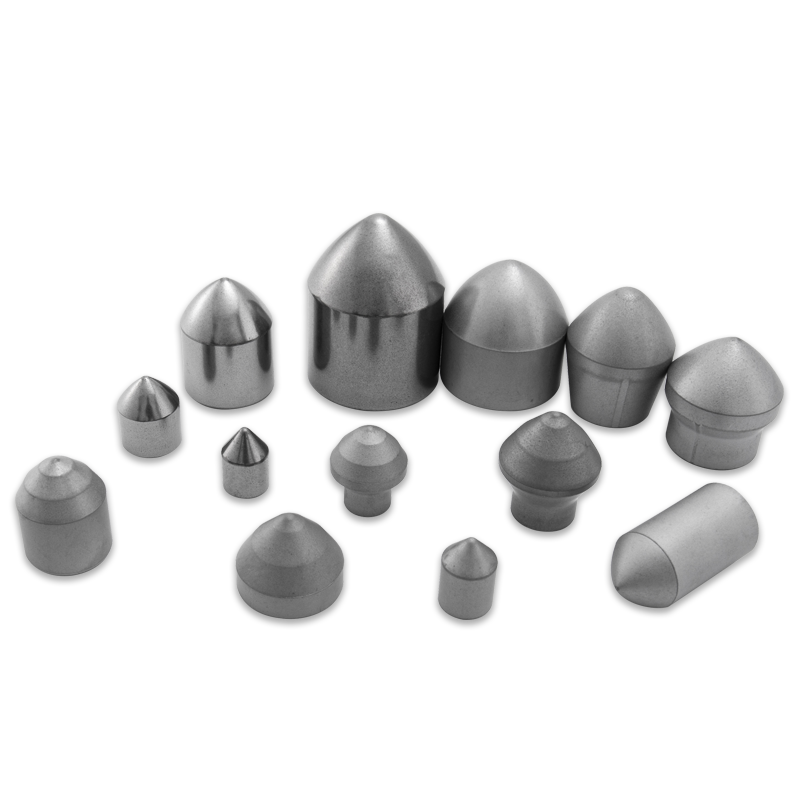
Lors des travaux de forage et de creusement de tunnels, l'ennemi est en état de choc. Les qualités à gros grains, à teneur élevée en cobalt et dotées d'un siège d'insert bien soutenu, survivent aux charges d'impact qui détruisent les matériaux plus durs. L'attention portée au brasage, à la saillie de l'insert et à l'ajustement des trous est aussi importante que la spécification de la nuance.
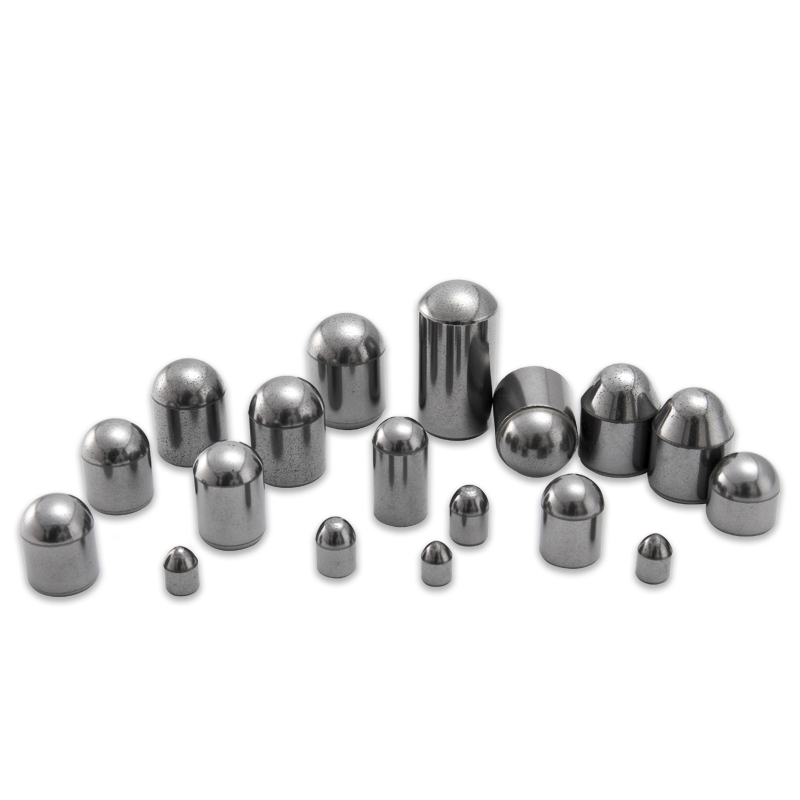
Outils de forage de roche en carbure de tungstène En tant qu'outil de forage minier traditionnel, les outils de forage en carbure de tungstène sont soumis à des effets complexes tels que les chocs et l'usure, et les conditions de travail sont difficiles... Voir le produit → Estampage et formage
Dans les matrices, la lame doit conserver une dimension sur des centaines de milliers de coups tout en absorbant les charges latérales. Une résistance élevée à la compression et à l'écaillage sont plus importantes que la dureté maximale, et une plaquette correctement supportée durera largement plus longtemps qu'une plaquette plus dure mais non supportée.
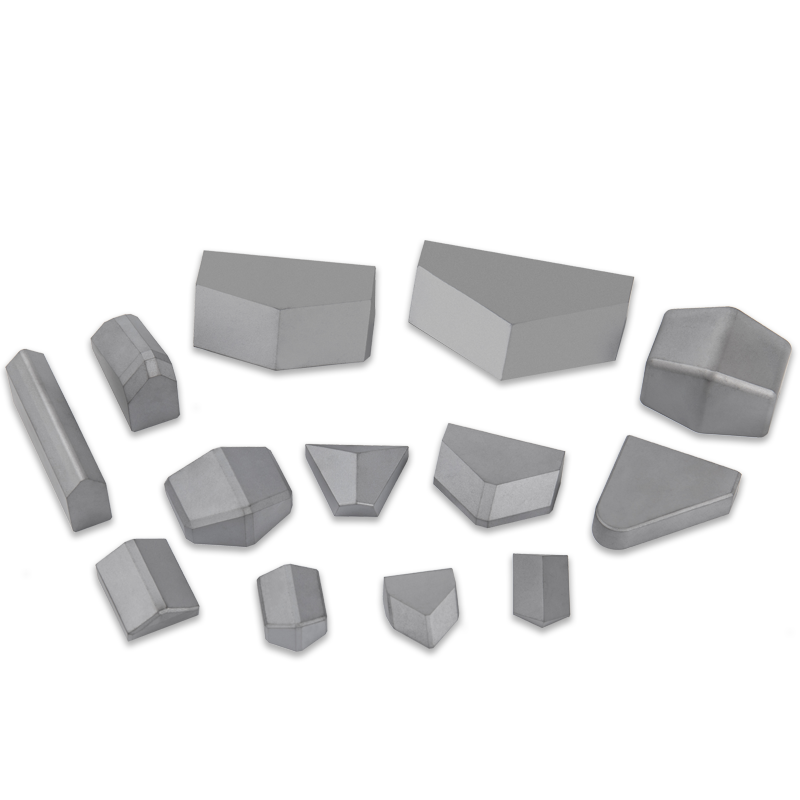
Matrice d'estampage en carbure de tungstène Au cours du processus de fabrication, la matrice doit résister à des frottements et à une usure importants. Par rapport à d'autres matériaux, nos matrices en carbure de tungstène ont une durée de vie plus longue, pari... Voir le produit → Notre propre gamme comprend des lames de coupe, des inserts pour tunneliers, des outils de fraisage routier, des outils de forage de roche, des pics à tige ronde pour les mines de charbon et des matrices d'estampage, et nous concevons des outils personnalisés lorsqu'une pièce standard ne correspond pas à l'application.
Une liste de contrôle pratique avant de spécifier une lame
- Quel matériau est coupé, et avec quelle dureté ou abrasivité ?
- La coupe est-elle continue ou interrompue et quelle est la gravité de la charge de choc ?
- Comment la lame est-elle maintenue : serrée, brasée, frettée ou pressée dans un siège ?
- Dans quel état se trouve la machine, y compris le faux-rond de la broche, la rigidité et l'alimentation en liquide de refroidissement ?
- Quel mode de défaillance a mis fin à la durée de vie de la lame précédente ?
- La lame peut-elle être réaffûtée et combien de réaffûtages sont réalistes avant son remplacement ?
Répondez honnêtement à ces six questions et la qualité, la géométrie et la préparation des bords sont généralement choisies par vous-même. Dans le cas contraire, nous préférons passer vingt minutes à discuter de l'application plutôt que d'expédier une pièce qui tombe en panne trois semaines plus tard et coûte au client un changement de production.
Une lame en carbure de tungstène est un petit composant ayant un effet considérable sur le coût par pièce, qu'il s'agisse de couper un film à grande vitesse ou de maintenir un tunnelier en ligne. Le matériau récompense le soin : une nuance adaptée à la charge, une géométrie adaptée à l'opération et une méthode d'assemblage qui ne défait pas le travail du four de frittage. C'est notre priorité depuis 1990, et c'est la raison pour laquelle nous continuons à demander aux clients comment la lame est tombée en panne, et pas seulement à quelle vitesse ils souhaitent la prochaine expédition.
Nos produits //
Produits connexes
Si vous êtes intéressé par nos produits, veuillez nous consulter
