
FR
Guide des matrices en carbure de tungstène : types, qualités, conseils de conception et d'application
Nouvelles de l'industrie-Si vous passez votre journée de travail autour de presses, de presses à froid ou de bancs de dessin, vous savez déjà à quel point une bonne matrice fait la différence. Une matrice en carbure de tungstène peut effectuer des centaines de milliers de courses avant de nécessiter une attention particulière, c'est exactement la raison pour laquelle tant de fabricants choisissent désormais le carbure pour leurs opérations de formage et de découpe les plus exigeantes. Notre entreprise produit des pièces en carbure cémenté à Changzhou depuis 1990, et dans cet article, nous aimerions partager ce que nous avons appris sur ce que sont ces matrices, comment elles sont fabriquées et comment en obtenir la durée de vie la plus longue possible.
Qu'est-ce qu'une matrice en carbure de tungstène ?
A matrice en carbure de tungstène est un outil dont la cavité de travail ou le tranchant est en carbure cémenté plutôt qu'en acier à outils. Le matériau est un composite : des grains durs de carbure de tungstène sont cimentés ensemble par un liant métallique plus mou, généralement du cobalt. Il est produit en mélangeant de la poudre, en la pressant pour lui donner une forme proche de la pièce finie et en la frittant à environ 1 400 degrés Celsius, après quoi l'ébauche est meulée et polie jusqu'à ses dimensions finales.
Deux propriétés rendent le carbure si attrayant pour les matrices. Le premier est la dureté, généralement comprise entre 1 400 et 1 900 HV, soit plusieurs fois celle de l'acier à outils trempé, ce qui se traduit par une résistance à l'usure exceptionnelle contre les feuilles, fils et bandes abrasifs. La seconde est la résistance à la compression, qui permet à une cavité de résister à l’énorme pression d’une opération d’emboutissage ou d’emboutissage sans s’effondrer.
Le carbure n’est cependant pas aussi résistant que l’acier. Sa résistance à la traction et aux chocs est limitée, c'est pourquoi un insert de matrice est presque toujours monté dans un boîtier en acier, une bague rétractable ou un support qui maintient le carbure en compression et absorbe les chocs. Comprendre ce partenariat entre la plaquette en carbure et son boîtier en acier est la première étape vers une matrice qui dure.
Comment est fabriquée une matrice en carbure de tungstène
Chaque dé commence sous forme de poudre. La taille des particules du carbure de tungstène, la teneur en cobalt et le cycle de pressage et de frittage déterminent ensemble l'équilibre final entre dureté et ténacité. La production suit normalement une séquence comme celle-ci :
- Préparation de poudre. La poudre de carbure de tungstène est broyée et mélangée avec du cobalt et de petites quantités d'inhibiteurs de croissance des grains, puis séchée par pulvérisation en granulés à écoulement libre.
- Pressage. Les granulés sont compactés dans une filière ou une presse isostatique en une partie crue volontairement plus grande que le composant fini, car le frittage le rétrécirait.
- Frittage. La pièce est chauffée dans un four sous vide ou à basse pression, où le cobalt devient liquide et rassemble les grains de carbure en un corps dense presque sans porosité.
- Finition. Le meulage au diamant, l'électroérosion à fil, le rodage et le polissage amènent la cavité à des tolérances mesurées en microns.
- Assemblée. L'insert en carbure est pressé ou rétréci dans son anneau en acier, et la matrice finie est inspectée pour en vérifier la concentricité, la dureté et la finition de surface.
L’équipement est extrêmement important à ces étapes. Lorsque nous avons investi dans des fours de frittage basse pression et des presses TPA en 2009, c'était précisément parce que la cohérence du pressage et du frittage est ce qui différencie une matrice qui conserve ses dimensions pendant des années d'une matrice qui dérive après quelques mois.
Types courants de matrices en carbure de tungstène
Bien que le mot « mourir » soit utilisé de manière vague dans les ateliers, les produits eux-mêmes appartiennent à des familles reconnaissables. Le tableau ci-dessous résume les plus courants et les conditions auxquelles chacun doit survivre.
| Type de matrice | Processus typique | Pièce à usiner | Exigence clé |
|---|---|---|---|
| Matrice de découpage et d'estampage | Découpage, perçage, formage de feuilles | Acier, aluminium, feuillard de cuivre | Rétention des bords, jeu contrôlé |
| Matrice de dessin | Dessin de fils, barres et tubes | Métaux ferreux et non ferreux | Alésage poli, résistance à l'usure |
| Matrice d'extrusion | Extrusion à froid vers l'avant et vers l'arrière | Billettes d'aluminium, de cuivre et d'acier | Haute résistance à la compression |
| Matrice de frappe à froid | Formation de fixations et de rivets | Fil d'acier au carbone et allié | Résistance aux chocs, durée de vie en fatigue |
| Matrice de compactage de poudre | Compactage de poudre métallique ou céramique | Mélanges de poudres préparés | Résistance à l'abrasion, libération propre |
Les travaux de découpage et d'estampage constituent la plus grande application de notre propre carnet de commandes. Une matrice d'emboutissage en carbure est normalement construite sous la forme d'un insert rectifié et poli pressé dans un anneau en acier trempé, avec une géométrie agencée de manière à ce que la charge de travail maintienne le carbure en compression.
 Matrice d'estampage en carbure de tungstène pour un découpage résistant à l'usure Conçue pour le découpage et l'estampage, cette matrice en carbure de tungstène offre une résistance à l'usure, des performances à haute température et la précision nécessaire pour maintenir la précision de la matrice et soutenir une production efficace. Voir le produit →
Choisir la bonne nuance de carbure
Il n’existe pas de meilleure note pour chaque matrice. La sélection se résume à quelques variables qui s’opposent les unes aux autres :
- Teneur en cobalt. Une faible teneur en liant d'environ 6 pour cent donne une dureté et une résistance à l'usure maximales, ce qui convient au découpage de gros volumes de feuilles minces. Une teneur plus élevée de 12 à 20 pour cent échange une certaine dureté contre la ténacité et constitue le meilleur choix lorsque la matrice subit un impact important.
- Taille des grains. Les qualités submicroniques ont un bord plus vif et résistent à l'usure abrasive, tandis que les qualités moyennes et grossières absorbent les chocs avec plus de grâce. Un grain fin n’est pas automatiquement meilleur ; il est tout simplement mieux adapté à une coupe légère, rapide et nette.
- État des surfaces. Un alésage poli réduit la friction lors de l'étirage et de l'extrusion, tandis que les outils de formage sélectionnés bénéficient de traitements de surface là où le grippage est un problème.
- Température de travail. Lorsque la pièce est chaude plutôt que froide, le cycle thermique ajoute une autre dimension au choix de la nuance, et les avantages des matrices en carbure de tungstène dans les applications d'estampage à chaud méritent leur propre discussion.
Une règle pratique consiste à choisir la teneur en cobalt la plus faible et la granulométrie la plus fine qui survivra à l'impact de votre presse. Tester les deux sens avec un fournisseur coûte bien moins cher que de découvrir la limite de la production.
Détails de conception qui décident de la durée de vie
De nombreuses défaillances prématurées sur lesquelles nous sommes invités à enquêter ne sont pas du tout des problèmes matériels ; ce sont des problèmes de conception ou de configuration. Les points ci-dessous en représentent la plupart.
- Autorisation. Trop peu de jeu ébrèche le tranchant, trop produit des bavures et des bords roulés. Le carbure préfère généralement un jeu légèrement plus important que l'acier.
- Soutien. Ne laissez jamais le carbure sans support en tension. Les bagues rétractables et les plaques d'appui doivent placer l'insert en compression sous charge.
- Géométrie d'entrée. Un petit rayon d'entrée ou chanfrein guide la pièce et empêche le bord de supporter toute la charge d'un coup.
- Alignement. Le parallélisme de la presse, le guidage du jeu de matrices et l'alignement du vérin affectent la matrice autant que la matrice affecte la pièce.
- Lubrification. Une lubrification adéquate contrôle la chaleur de friction et réduit le grippage sur la surface en carbure.
Des pratiques de maintenance qui s’avèrent payantes
Les matrices en carbure sont durables, mais elles ne sont pas indestructibles, et de petites habitudes font une grande différence sur la durée de vie d'un outil.
- Inspectez les bords de travail à intervalles fixes au lieu d'attendre qu'un problème de qualité apparaisse.
- Enregistrez le nombre de coups et l’historique de réaffûtage afin que l’usure puisse être prédite plutôt que découverte.
- Retirez les éclats, les bavures et les débris avant qu'ils ne marquent la cavité ou la bande.
- Recouvrez ou réaffûtez par petites étapes contrôlées, car chaque affûtage consomme une partie du bord disponible.
- Conservez les matrices avec un léger film protecteur et un anneau qui protège l’alésage ou le tranchant.
Une matrice entretenue dans les délais fournit généralement beaucoup plus de courses par plaquette qu'une matrice qui n'est réparée qu'après une défaillance.
Travailler avec un ajusteur qui comprend votre processus
Parce que nous pressons, frittons et rectifions notre propre carbure, nous pouvons contrôler les variables qui décident si une matrice fonctionne sur votre presse. Notre production est organisée selon les systèmes de gestion ISO 9001 et ISO 14001, et nos outils de précision sont fabriqués selon des normes internationalement reconnues en matière de précision dimensionnelle et de cohérence des lots.
Ce contrôle vertical est important pour les matrices, car un petit changement dans la teneur en liant ou dans le cycle de frittage se manifeste directement dans la durée de vie de la matrice. Au-delà des matrices de formage, nous produisons également le côté coupe du processus, y compris les lames pour les opérations de détourage, de cisaillage et de coupe, fabriquées à partir de la même technologie de carbure, afin qu'un client puisse se procurer l'outil de formage et l'outil de coupe auprès d'un seul partenaire.
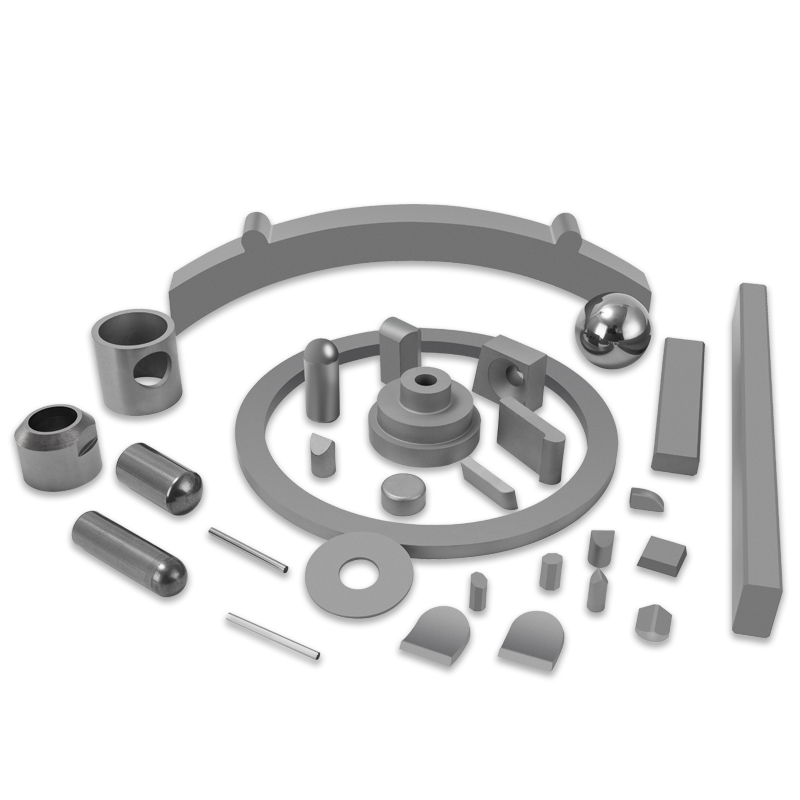
Lame de coupe en carbure de tungstène pour la coupe et le cisaillement Fabriquée avec la même technologie de carbure que les matrices de formage de l'entreprise, cette lame de coupe prend en charge les opérations de coupe, de cisaillement et de coupe tout en aidant à obtenir une précision dimensionnelle et une qualité de surface. Voir le produit → Si vous êtes encore en train de décider quelle famille de produits convient à votre activité, notre gamme complète de produits en carbure de tungstène vous donne un aperçu rapide de tout ce que nous fabriquons.
En fin de compte, une matrice en carbure de tungstène est une idée simple exécutée avec une grande précision : un matériau extrêmement dur, mis en compression, guidé par une conception soignée et entretenu avec discipline. Réussissez ces quatre choses et le dé sera amorti plusieurs fois en silence. Si vous souhaitez discuter d'une application spécifique, qu'il s'agisse de découpage de tôles fines, de tréfilage de fil ou de formage de fixations, notre équipe est toujours heureuse de comparer ses notes avec les personnes qui exploitent les presses.
Nos produits //
Produits connexes
Si vous êtes intéressé par nos produits, veuillez nous consulter
